
Porosity Control & X-Ray Inspection: Ensuring Internal Integrity in Every Casting
Ensure zero-defect production with our rigorous Quality Control & Testing. We utilize Zeiss CMM, X-ray flaw detection, and spectrometers to guarantee precision for every aluminum and magnesium part. IATF 16949 certified quality management system. Request a professional QC report today!
Request a QuoteZero-Defect Commitment. Our IATF 16949 Certified Quality Management System ensures precision and consistency for every automotive and industrial component, and our ISO 14001 certified aluminium die casting operation applies the same discipline to environmental compliance. IATF 16949:2016ISO 9001:2015ISO 14001:2015RoHS & REACH Compliant
Our Systematic Inspection Workflow
1
IQC
Incoming Quality Control: Spectrometer analysis of raw ingots (Aluminum/Magnesium) to verify alloy composition. 2
IPQC
In-Process Quality Control: First-article inspection and hourly dimension checks during casting and CNC cycles. 3
Laboratory Testing
X-Ray porosity detection, salt spray corrosion testing, and mechanical property verification (T6/T4). 4
FQC
Final Quality Control: 100% visual inspection and critical dimension verification using Hexagon CMM. 5
OQC
Outgoing Quality Control: Packaging audit and final documentation review before worldwide shipment.
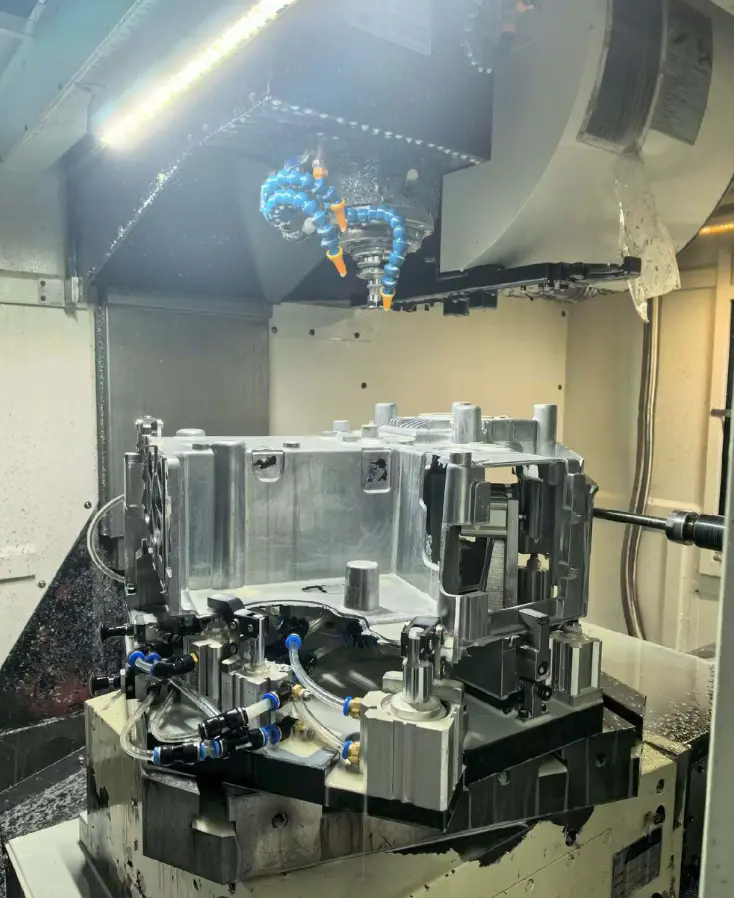
Advanced Metrology Lab
We invest in world-class inspection technology to validate the high-tolerance automotive CNC machining work we perform. Our lab is temperature-controlled to ensure measurement stability.
- Hexagon/Zeiss Coordinate Measuring Machines (CMM)
- Digital X-Ray / Radiography for Internal Porosity
- Optical Emission Spectrometers (OES)
- Roughness & Profilometer Analysis
- Hardness & Tensile Strength Testing
Testing Equipment List
| Equipment Name | Function | Precision / Standard |
|---|---|---|
| CMM (Coordinate Measure) | 3D Dimensional Verification | ±0.001mm Accuracy |
| X-Ray Inspection | Sub-surface Defect Detection | ASTM E155 Standards |
| Salt Spray Tester | Corrosion Resistance Testing | ASTM B117 / ISO 9227 |
| Spectrometer | Chemical Composition Analysis | Real-time alloy verification |
| Universal Testing Machine | Tensile, Yield, & Elongation | Mechanical Property Validation |
Committed to Automotive-Grade Quality
Need full PPAP documentation or specific quality reports? Our quality engineers are ready to support your most stringent requirements. Request a Sample Inspection Report| Defect Type | Root Cause | Our Prevention Strategy | | — | — | — | | Gas Porosity | Trapped Air/Turbulence | Vacuum Casting & Optimized Venting | | Shrinkage Voids | Uneven Cooling | Mold Flow Analysis & Precise Thermal Control | | Inclusions | Oxides in Melt | Automatic Ladling & Degassing Filters |
Porosity & Inspection FAQ
Can you provide 100% X-ray inspection for our entire order? Yes. While many factories only do batch sampling, we have the capacity to provide 100% X-ray inspection for safety-critical components, ensuring every single part delivered meets your internal quality standards. What is the difference between gas porosity and shrinkage porosity? Gas porosity is caused by trapped air or steam and typically appears as smooth, round holes. Shrinkage porosity occurs as the metal cools and contracts, appearing as jagged, irregular voids. We use different vacuum and cooling strategies to eliminate both. Do you provide X-ray reports with the shipment? Absolutely. Every batch can be accompanied by a detailed X-ray inspection report and a certificate of compliance (CoC), providing full traceability and peace of mind for your engineering team.
Quality & Engineering Assurance
Every AlumCasting project is backed by certified quality systems and in-house verification:
- IATF 16949Automotive quality management
- ISO 9001Certified quality system
- PPAP SupportProduction part approval
- X-Ray InspectionInternal porosity verification
- Porosity ControlStructural reliability
- CMM DimensionalPrecision measurement
Ready to start your project?
Talk to AlumCasting engineers about your casting, machining and tooling requirements.